
Kotiin / Uutiset / Teollisuuden uutisia / ECTFE-muoviopas: Ominaisuudet, sovellukset ja fuusiohitsausvinkkejä putkien ammattilaisille
Teollisuuden uutisia
Oct 26,2026
ECTFE-muoviopas: Ominaisuudet, sovellukset ja fuusiohitsausvinkkejä putkien ammattilaisille
ECTFE-muovi saa harvoin PTFE:n tai PVDF:n valokeilaan, mutta silti se pysyy hiljaa nykyaikaisen teollisuuden vaativimmissa palveluympäristöissä. Jos työhön liittyy aggressiivisia kemikaaleja, erittäin puhtaita prosessilinjoja tai fluoripolymeeriputkia, jotka on leikattava, asennettava ja liitettävä paikan päällä, ECTFE on materiaali, joka kannattaa ymmärtää kunnolla.
Valmistamme putkien sulatushitsauslaitteita ja sitä tukevia työkaluja, joten huomiomme keskittyy pikemminkin liitoskohtaan kuin vain datalehteen. Tämä opas kattaa, mitä ECTFE-muovi on, missä se toimii parhaiten, miten se verrataan jo tuntemiisi fluoripolymeereihin ja mitä tämä kaikki tarkoittaa, kun on aika valmistaa ja hitsata se.
Mitä ECTFE Plastic oikeastaan on
ECTFE on lyhenne sanoista etylene chlorotrifluoroethylene. Se on puolikiteinen termoplastinen fluoripolymeeri, joka on rakennettu eteenin ja klooritrifluorietyleenin vuorottelevaksi kopolymeeriksi suunnilleen yhtä suurissa suhteissa. Tämä rakenne selittää suurimman osan sen käyttäytymisestä: ketjussa oleva fluori ja kloori tarjoavat kemiallista kestävyyttä, kun taas eteenisegmentit lisäävät mekaanista sitkeyttä ja ennen kaikkea sulaprosessoitavuutta.
Tämä viimeinen kohta erottaa ECTFE:n PTFE:stä. ECTFE:tä voidaan suulakepuristaa, ruiskupuristaa, rotomovata ja lämpöhitsata, mikä tekee siitä käytännöllisen putkien, levyjen, liitososien, venttiilien vuorausten ja pinnoitteiden valmistukseen pelkkien tiivisteiden ja sintrattujen muotojen sijaan. Se saapuu markkinoille hartsipelletteinä, päällystysjauheena sekä valmiina putki-, levy- ja muottikomponentteina.
Tärkeimmät ominaisuudet yhdellä silmäyksellä
Jokainen arvosana on muotoiltu hieman eri tavalla, joten pidä alla olevia kuvioita yleiskuvana erittelyn sijaan. Hartsitoimittajasi tietolehti voittaa aina.
| Omaisuus | Tyypillistä käytöstä |
|---|---|
| Kemiallinen meikki | Vuorotellen eteenin ja klooritrifluorieteenin kopolymeeri |
| Sulamispiste | Noin 240 °C |
| Tiheys | Noin 1,68 g/cm³ |
| Palvelulämpötila | Noin -76 °C - 150 °C |
| Kemiallinen kestävyys | Vahvat hapot, emäkset, hapettimet ja klooratut liuottimet |
| Läpäisevyys | Erittäin alhainen kaasuille, höyryille ja kosteudelle |
| Syttyvyys | Itsestään sammuva, UL 94 V-0 tyypillisissä luokissa |
| Käsittely | Ekstruusio, ruiskupuristus, rotomuovaus, sulahitsaus |
Yleensä kaksi riviä päättää, onko ECTFE oikea vastaus projektiin: kemikaalien kestävyys ja käyttölämpötila. Resistanssiprofiili on riittävän laaja, jotta ECTFE selviytyy väkevien emäksisten liuosten ja hapettavien happojen kanssa, jotka vaikeuttavat muita fluoripolymeerejä, kun taas noin 150 °C:n katto pitää sen perfluorialkoksiperheen alapuolella.
Missä ECTFE Plastic ansaitsee säilyvyyden
- Kemiallinen käsittely: säiliöiden, pylväiden ja pesureiden vuoraukset sekä venttiilit, pumput, putket, liittimet ja näkölasit, jotka näkevät aggressiivisia aineita.
- Erittäin puhdas ja puolijohdetyö: komponentit, jotka vaativat vähän uuttuvia aineita, alhaista läpäisevyyttä ja luotettavasti puhdistuvaa pintaa.
- Lääkkeiden ja elintarvikkeiden käsittely: prosessilaitteiden ja siirtolinjojen sulkuominaisuudet ja kemiallinen inertisyys.
- Johdot ja kaapelit: vaippa ja eristys, joissa savun vähäisyys, liekinkestävyys ja kemiallinen kestävyys ovat tärkeitä.
- Pinnoitteet: jauhemaalatut ja rotomuovatut vuoraukset, jotka suojaavat teräsastioita, kiinnikkeitä ja juoksupyöriä korroosiolta ja hankaukselta.
- Yleiset teollisuusosat: suodatinkotelot, märkäkäyttölaakerit ja kulutusta kestävät komponentit.
Nämä yhdistävät tarve kestävyyteen joutuessaan kosketuksiin epämiellyttävän kanssa lämpötilassa, joka päihittäisi polyeteenin tai polypropeenin. Tästä syystä PE- ja PP-R-taustaiset putkenvalmistajat joutuvat usein työskentelemään ECTFE:n ja sen sukulaisten kanssa.
ECTFE Verrattuna PVDF:ään, PTFE:hen ja PFA:han
| Materiaali | Sulakäsiteltävä | Tyypillinen palvelukatto | Missä se erottuu | Pidä mielessä |
|---|---|---|---|---|
| ECTFE | Kyllä | Noin 150 °C | Vahvat emäkset ja hapettavat hapot, alhainen läpäisevyys, hyvä kulutuskestävyys | Matalampi lämpötila katto kuin PFA tai PTFE |
| PVDF | Kyllä | Noin 150 °C | Jäykkä, vahva, saatavana laajasti putkina ja liittiminä | Herkempi vahvoille emäksille ja joillekin polaarisille liuottimille |
| PTFE | Ei, sintrattu | Noin 260 °C | Laajin kemiallinen kestävyys, erittäin alhainen kitka | Ei fuusiohitsattu; liitetty tiivisteillä, laipoilla tai vuorauksilla |
| PFA | Kyllä | Noin 260 °C | Korkea puhtaus yhdistettynä korkean lämpötilan kestävyyteen | Maksaa enemmän ja on pehmeämpi kuin ECTFE |
Jos huoltotila on syövyttävä tai voimakkaasti hapettava, ECTFE ylittää usein PVDF:n. Jos tarvitset korkeimman lämpötilan katon kustannuksista riippumatta, PFA tai PTFE ottaa tehtävän. Kaikki muu on neuvottelua lämpötilan, kemiallisen seoksen, mekaanisen kuormituksen ja budjetin välillä.
Liittyminen ECTFE Plasticiin: Mitä väliä liitoksessa
ECTFE-putket ja liittimet liitetään yleensä päittäis- tai infrapunahitsauksella hylsysulatuksen sijaan, ja liitosparametrit tulevat hartsin ja putken toimittajalta. Pistorasian sulattaminen on yleisempää PVDF-järjestelmissä. Silti samat säännöt pätevät kaikissa: puhtaat pinnat, oikea lämmityslämpötila, oikea viipymä- ja jäähtymisajat, eikä liikettä liitoksen kovettumisen aikana.
Tämä tarkoittaa laitteita, joissa on aidosti säädettävä, toistettava lämpötilan säätö, eikä optimistisilla merkinnöillä varustettua valitsinta. Kone, joka pitää asetuspisteensä pitkän työpäivän ajan, antaa sinulle suojattavan hitsin, erityisesti fluoripolymeerissä, jossa käsittelyikkuna on kapeampi kuin polyeteenillä. Se on aihe, johon palaamme usein, minkä vuoksi kirjoitimme lyhyen oppaan kuinka valita oikea pistorasiahitsauskone erilaisiin materiaalivaatimuksiin .
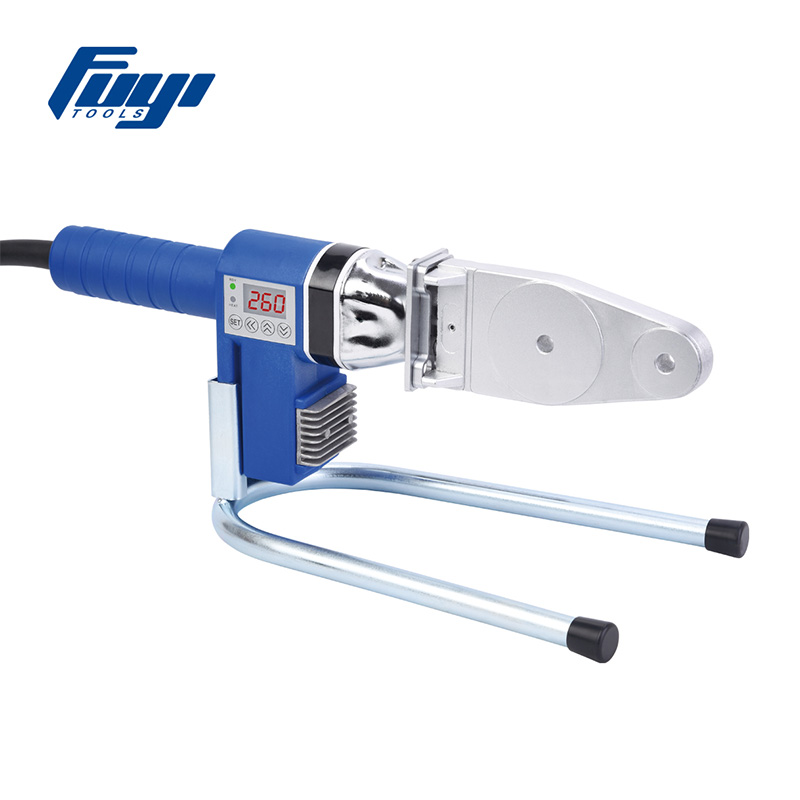
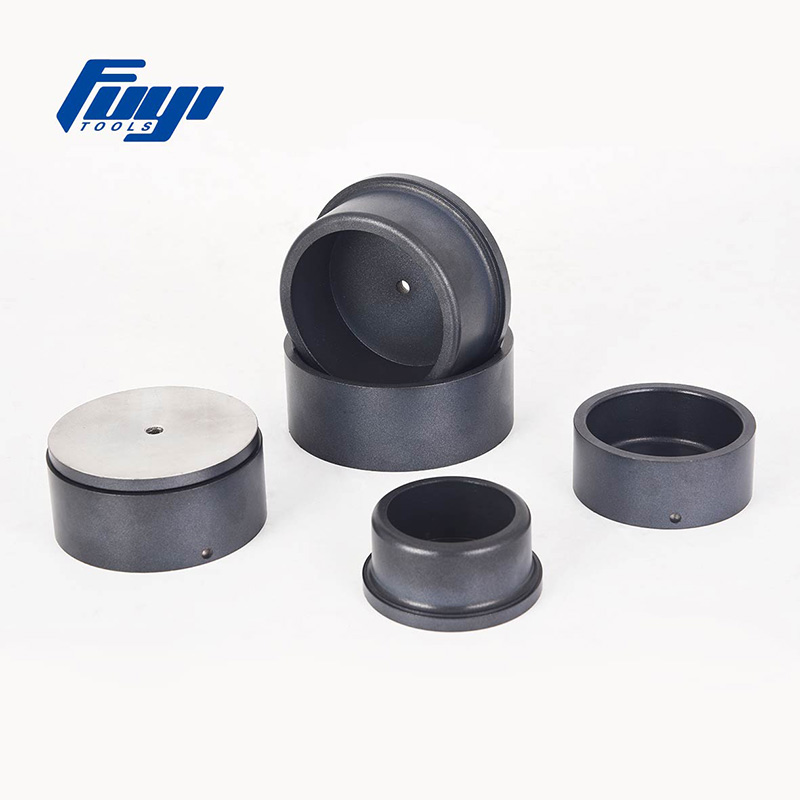 Kannettava FYDLL110 socket fuusiohitsauskone PE, PP, PVDF, PB Digitaalinen kannettava pistorasiahitsauskone säädettävällä lämpötilalla ja alueella 220–260°C, sopii PE-, PP-, PVDF- ja PB-putkien liitoksiin. Näytä tuote →
PVDF-, PE- ja PP-töitä varten rakennetut koneet näyttävät, miltä ohjattu lämmityskierto näyttää käytännössä, ja tämä kokemus siirtyy uuteen materiaaliin siirtyessä.
Lämpötilan säätö ei ole neuvoteltavissa
Käytä fluoripolymeeriä liian kuumana ja vaarana on hajoaminen, värimuutos ja höyryt, joita et halua työpajassa. Käytä sitä liian kylmänä ja saat liitoksen, joka näyttää hyväksyttävältä ja epäonnistuu hiljaa paineen alla. Kapea kaista näiden kahden tuloksen välillä johtuu siitä, miksi kalibroidulla lämmitystyökalulla ja digitaalisella näytöllä on tässä enemmän merkitystä kuin tavallisella PE-linjalla.
Pinnan esikäsittely päättää hitsin ennen aloittamista
ECTFE:llä on alhainen pintaenergia, joten kontaminaatio, pöly, kosteus ja leikkauksen jättämä hapettunut kerros toimivat sinua vastaan. Leikkaa neliö, poista jäysteet ja kaavi tai hio hitsausalue juuri ennen kuumennusta. Pieni sarja pinnankäsittelytyökalut kattaa suurimman osan työstä paikan päällä.
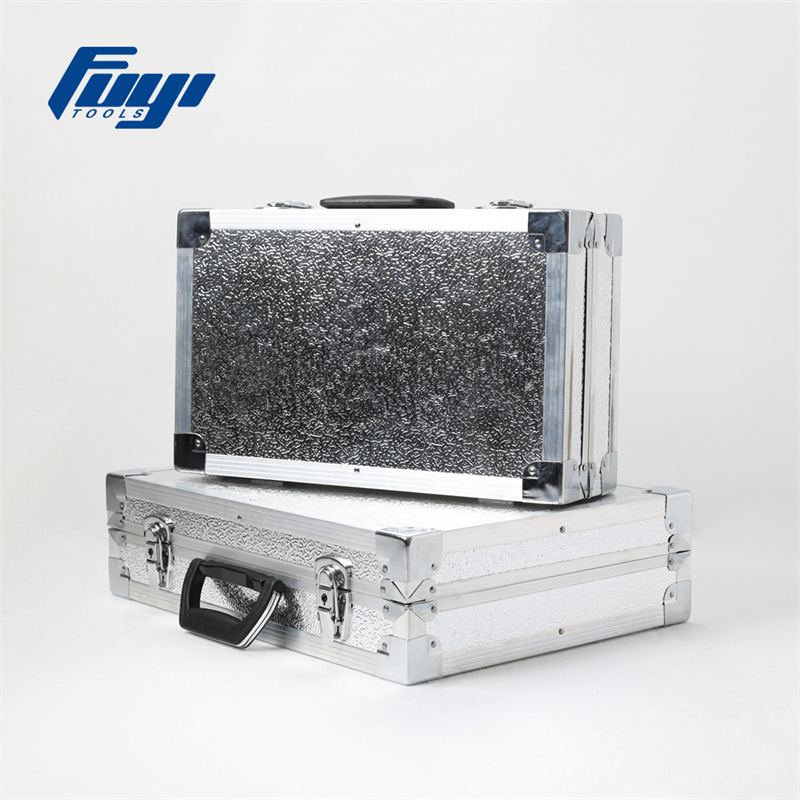 FYEPS400 sähköfuusioputkikaavin HDPE:lle, PP-R:lle ja PP:lle Ammattimainen kaavintyökalu muoviputkipintojen valmisteluun Ø 400 mm asti ennen sähköfuusiota, yhteensopiva HDPE-, PP-R- ja PP-materiaalien kanssa. Näytä tuote →
Käytännön tarkistuslista ennen ECTFE-hitsausta
- Tarkista putkien ja liitosten laatu toimittajaltasi, mukaan lukien kaikki pigmentit tai lisäaineet, jotka muuttavat hitsausparametreja.
- Tarkista lämmitystyökalun lämpötila kalibroidulla pintamittapäällä, älä pelkällä koneen näytöllä.
- Leikkaa putken neliö ja poista purseet; kulmassa oleva leikkaus luo epätasaisen helmen ja ennustettavan heikon kohdan.
- Kaavi tai hankaa hitsausalue poistaaksesi hapettuneen kerroksen ja pidä se sitten puhtaana ja kuivana.
- Tue molemmat päät, jotta mikään ei liiku lämmityksen, liitoksen tai jäähdytyksen aikana.
- Noudata täyttä jäähdytysaikaa; fluoripolymeeriliitoksen irrottaminen varhaisessa vaiheessa vuodot alkavat.
- Kirjaa käytetyt parametrit - putken koko, lämpötila, lämmitys- ja jäähdytysajat - jotta seuraava liitos voidaan toistaa.
Mihin me sovimme
Hangzhou Fuyi Tools on rakentanut 16 vuotta putkien sulatuslaitteita ja sen ympärillä olevia työkaluja vakiolämpötilaisista ja digitaalisista pistorasiasulatuskoneista sähköfuusiokoneisiin muuntaja- ja invertterityyleihin. Niiden rinnalla ovat pienemmät osat, jotka ratkaisevat liitoksen laadun: leikkurit, viistetyökalut, kylmärenkaat, mittatyynyt ja kaavin.
Työpajavalmistuksessa, jossa puolat esivalmistetaan ennen kuin ne pääsevät työmaalle, kiinteällä yksiköllä on todellinen ero johdonmukaisuuteen ja tahtiin, koska käyttäjä ei taistele painovoimaa ja liikkuvaa putkea vastaan samanaikaisesti.
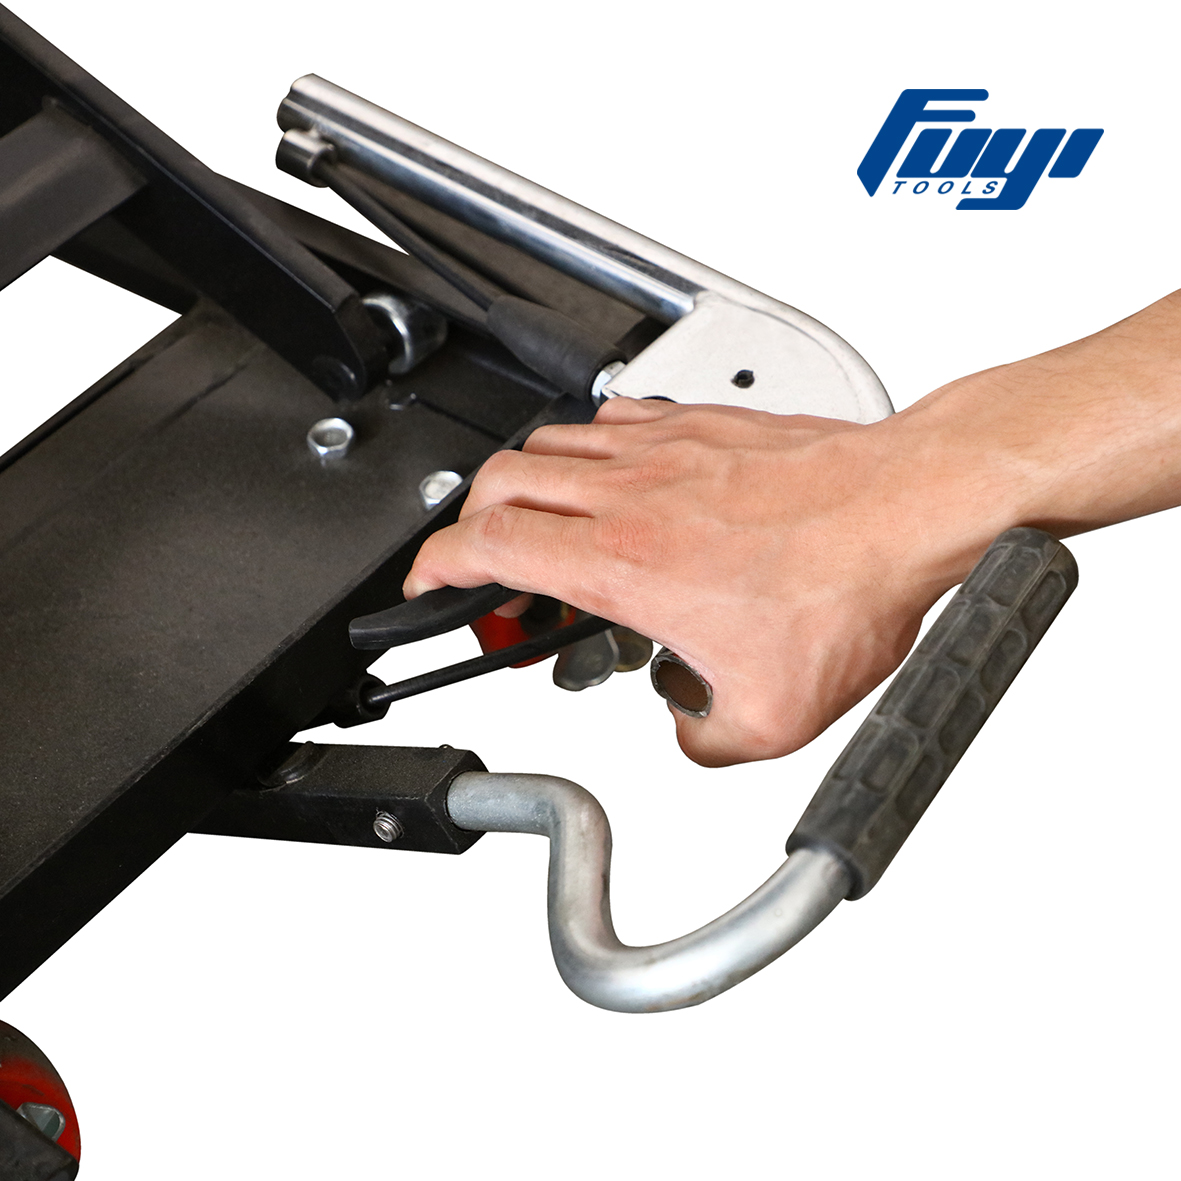 Penkkipistorasian fuusiohitsauskone 50-160 mm hissillä Penkkiin asennettu pistorasiahitsauskone nostimella ja putkipitimellä, PP-R-, HDPE-, PB- ja PP-putkille 32-160 mm. Näytä tuote →
Jos käytät jo PE- ja PP-R-laitteita, siirtyminen fluoripolymeereihin on enimmäkseen parametrien, kärsivällisyyden ja puhtaan valmistelun kysymys eikä täysin uusi kauppa.
Käytitpä jo fluoripolymeerilinjoja tai siirryt niihin PE:stä ja PP-R:stä, perusasiat eivät muutu: tunne materiaali, hallitse lämpötilaa, valmistele pinta ja anna liitoksen jäähtyä. ECTFE-muovi palkitsee kurinpidon pitkällä ja hiljaisella palvelulla paikoissa, joissa vain vähän muuta kestää.
Jos haluat keskustella tietyn sovelluksen kautta, tiimimme auttaa sinua mielellään sovittamaan oikean koneen ja työkalut käyttämääsi putkeen ja materiaaliin.
Liittyvät tuotteet



 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiangin maakunta, Kiina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
