
Kotiin / Uutiset / Teollisuuden uutisia / Kemialliset putkijärjestelmät: materiaalit, fuusiohitsaus ja vuotamaton asennus
Teollisuuden uutisia
Sep 21,2026
Kemialliset putkijärjestelmät: materiaalit, fuusiohitsaus ja vuotamaton asennus
Kemialliset putkistot epäonnistuvat usein liitoksessa, eivät putkessa. Liian kylmä tai matala yksipuoleinen fuusiohitsaus vuotaa kuukausien kuluessa, varsinkin kun se sisältää väkevää happoa tai erittäin puhdasta vettä. Siksi insinöörien ja urakoitsijoiden tulee arvioida liitäntätekniikkaa yhtä huolellisesti kuin hartsilaatua.
Miksi polymeeriputket hallitsevat kemianpalveluita
Polymeeriputkistoista on tullut oletusarvo kemiallisessa käsittelyssä, deionisoidussa vesipiirissä, sellu- ja paperitehtaissa sekä jätevedenkäsittelyssä. Syy on yksinkertainen: termoplastinen putki ei syöpy kuten hiiliteräs, ei vaadi ulkoisia pinnoitteita eikä lisää metallisia epäpuhtauksia herkkiin nesteisiin. PP-R, PE ja PVDF kattavat laajan valikoiman aggressiivisia aineita ja lämpötiloja.
Erittäin puhtaisiin ja kemiallisiin sovelluksiin PP-R tarjoaa erinomaisen kestävyyden happoja, emäksiä ja liuottimia vastaan kohtuullisissa lämpötiloissa. HDPE ja PE 100 ovat suosittuja niiden sitkeyden, joustavuuden ja kyvyn vuoksi käsitellä haudattuja tai liikkuvia asennuksia. Kun lämpötila tai korroosio ylittää PP-R:n rajat, PVDF määritetään usein.
| Materiaali | Tyypillinen kemian palvelu | Lämpötila-alue (noin) | Ensisijainen liitosmenetelmä |
|---|---|---|---|
| PP-R | Hapot, emäkset, deionisoitu vesi | Jopa 95°C | Pistorasian fuusio |
| PE / PE 100 | Vesi, jäte, laimeat kemikaalit | 60°C asti | Sähköfuusio, pistorasian sulatus |
| PVDF | Vahvat hapot, liuottimet, erittäin puhtaat aineet | 140°C asti | Pistorasian fuusio, butt fusion |
Socket Fusion: Todistettu menetelmä pienemmille linjoille
Pistorasiasulatus on ensisijainen liitosmenetelmä PP-R-putkille, joiden ulkohalkaisija on ehkä 63 mm kemianteollisuudessa. Putken pää ja liitinholkki lämmitetään samanaikaisesti muhvisulatuskoneeseen asennetulla työkalulla. Kun pinnat saavuttavat oikean sulamistilan, käyttäjä työntää putken liittimeen ja pitää sitä paineen alaisena, kunnes liitos jäähtyy. Oikea suoritus riippuu kolmesta tekijästä: lämpötilasta, kuumennusajasta ja työntösyvyydestä.
Lämpötilaohjatun koneen käyttö poistaa suuren osan kuljettajan vaihtelusta. Vakiolämpötilamallit ovat yksinkertaisia ja kustannustehokkaita, mutta digitaalisten näyttölaitteiden avulla käyttäjä voi tarkistaa tarkan sulamislämpötilan ennen jokaista hitsausta. Tämä on erityisen tärkeää kemiallisissa putkistojärjestelmissä, joissa vuoto voi altistaa työntekijät vaarallisille aineille. Jos haluat katsoa tarkemmin, noudata parhaat käytännöt vahvan ja vuotamattoman muhvisulatushitsin aikaansaamiseksi .
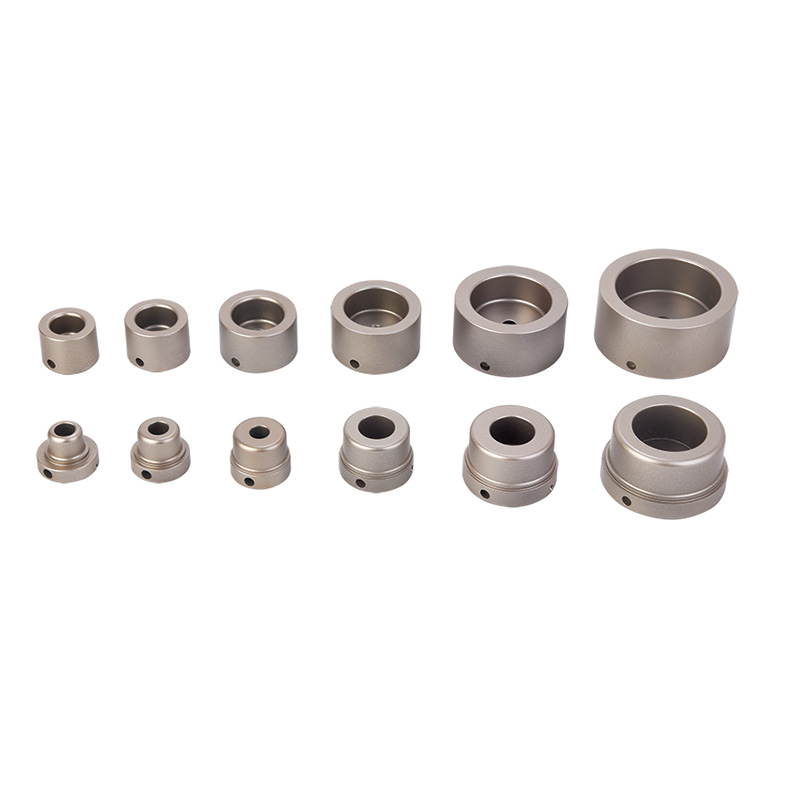 Digital Socket Fusion -hitsauskone LED-lämpötilanäytöllä 63 mm PPR-putkille Tämä digitaalinen hitsauskone tarjoaa tarkan lämpötilan hallinnan LED-näytön avulla, mikä auttaa varmistamaan vahvat ja vuotamattomat liitosliitokset. Se on erityisen hyödyllinen käytettäessä kemiallisia putkia, joissa hitsin laatu on kriittinen. Näytä tuote →
Ennen lämmitystä putki on leikattava neliömäiseksi, viistetty ja puhdistettava. Pyörivä tai säröttävä putkileikkuri toimii hyvin useimpiin muoviputkiin. Viisteet poistavat karkean reunan, joka voi ajella materiaalia sovitusreiästä työntämisen aikana.
Sähköfuusio halkaisijaltaan suuriin, haudattuihin tai vaikeapääsyisiin linjoihin
Sähköfuusio on valintamenetelmä, kun pistorasian sulatuksesta tulee epäkäytännöllistä. Sitä käytetään halkaisijaltaan suurempiin PE-putkiin, maahan upotetuihin putkiin, kaivamattomiin asennuksiin ja korjaustöihin, joissa pyörimis- tai sulamisvoima on rajoitettu. Sähköfuusioliitin sisältää upotetun vastuslangan. Hitsauskone lähettää virran langan läpi sulattaen liitosreiän ja putken pinnan yhteen.
Yksi suuri etu on, että sähköfuusio ei ole riippuvainen käyttäjän voimasta tai suuntauksesta. Liitin kiinnittää putken paikoilleen hitsin muodostumisen ajaksi. Se soveltuu myös eri seinämäpaksuuksille PE-putkille.
Tehokas sähköfuusio vaatii kuitenkin huolellista pinnan valmistelua kentällä. Putki on kaavittava oksidin tai epäpuhtauksien poistamiseksi juuri ennen hitsausta. Terävä sähköfuusioputkikaavin ei ole valinnainen; se määrittää, onko liitos kaasutiivis vuosien aikana.
 HDPE-putkikaavin 400 mm:n putkien sähköfuusiokäsittelyyn Terävä kaavin on välttämätön oksidin ja epäpuhtauksien poistamiseksi ennen sähköfuusiota. Tämä työkalu varmistaa puhtaan putken pinnan, mikä on elintärkeää kaasutiiviiden liitosten aikaansaamiseksi, jotka pysyvät luotettavina vuosien ajan. Näytä tuote →
Sähköfuusiohitsauslaitteita on saatavana kahta laajaa tyyppiä: muuntajapohjaisia ja invertteripohjaisia. Muuntajatyyppiset koneet ovat kestäviä ja suosivat usein suuria, työmaa vaativia töitä, kun taas invertterikoneet ovat kevyempiä ja tehokkaampia. Tyypillisellä 20-160 mm:n alueella muuntajan sähköfuusiohitsauskone tarjoaa luotettavan tehon ja tasaisen lämmityksen.
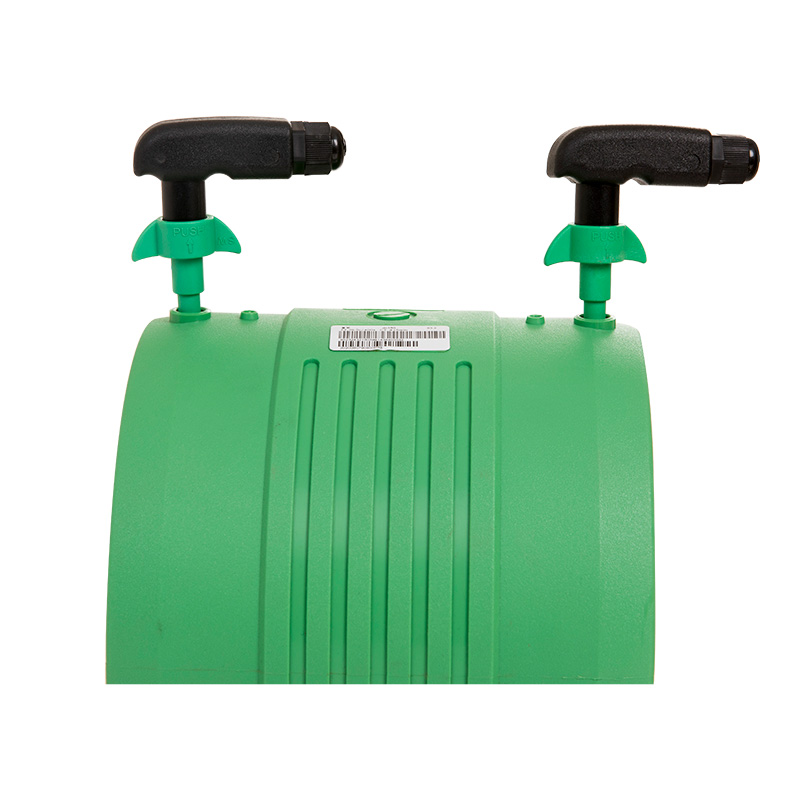 Sähköfuusiohitsauskone HDPE-, PP- ja PPR-putkille 20-160 mm Tämä muuntajapohjainen sähköfuusiohitsauskone tuottaa vakaan tehon putkille alueella 20-160 mm. Se on suunniteltu luotettavaan kenttäkäyttöön, ja se tarjoaa tasaisen lämmityksen ja automaattisen ohjauksen kestävien liitosten tuottamiseksi vesi- ja kaasujärjestelmissä. Näytä tuote →
Kaavinnan jälkeen työnnä putki kokonaan liittimeen ja liitä johdot. Aseta oikea sulatusaika ja virta liittimen valmistajan ohjeiden mukaan. Kone ohjaa sulatussykliä ja estää ylikuumenemisen.
Asennuskäytännöt, jotka estävät vuodot
Hyvä putki ja hyvä kone eivät riitä. Hydrauliinsinöörit ja laitosoperaattorit tietävät, että valmistautuminen ja kurinalaisuus määräävät lopullisen sauman laadun. Seuraavia käytäntöjä ei tulisi käsitellä kemiallisten putkien asennuksen yhteydessä.
- Leikkaa putken neliö ennen viistämistä. Kulma leikkaus vähentää tehokasta työntösyvyyttä ja heikentää liitosta.
- Käytä oikeaa lämmitysaikaa putken halkaisijalle ja seinämän paksuudelle. Liian lyhyet pinnat jättävät sulamattomia; liian pitkä hajoaa polymeeriä.
- Työnnä putki kokonaan hylsyn syvyysmerkkiin asti. Osittainen lisäys luo jännityskeskittymän ja piilotetun vuotopolun.
- Pidä työntöpainetta määritellyn jäähdytysajan ajan. Putken siirtäminen ennen hitsaussarjoja voi aiheuttaa mikrohalkeamia.
- Painetestaa järjestelmä ennen kuin se otetaan käyttöön. Testin tulee olla suunnittelupaineen yläpuolella ja sitä on pidettävä riittävän kauan hitaiden vuotojen havaitsemiseksi.
Näiden vaiheiden suorittaminen kalibroidulla fuusiolaitteistolla ja koulutetuilla käyttäjillä tuottaa johdonmukaisesti liitoksia, jotka kestävät putkijärjestelmän käyttöiän.
Oikean laitteiston valinta kemian putkistoprojektiin
Oikean sulatustyökalun valinta alkaa putken koosta ja materiaalista. Pienet, jopa 63 mm:n PP-R-linjat voidaan käsitellä parhaiten digitaalisella tai automaattisella pistorasian sulatuskoneella, joka tarjoaa tarkan lämpötilan hallinnan ja nopean toiminnan. Suurille PE-linjoille tai korjaustöihin sähköfuusiokone on parempi sijoitus. Valmisteluvaiheita varten putkileikkurit ja kaavintyökalut tulee sovittaa putken halkaisijaan ja materiaalin kovuuteen.
Projektit eroavat myös siirrettävyydestä ja työmaaolosuhteista. Penkkiyksiköt sopivat esivalmistusliikkeille; kädessä pidettävien yksiköiden avulla käyttäjä voi liikkua putkilinjaa pitkin. Päättäjien tulisi etsiä laitteita, jotka tarjoavat vakaan tehon, luotettavat lämmityselementit ja helposti luettavat näytöt. Oikeat työkalut voivat lyhentää harjoitusaikaa, parantaa ensikierron tuottoa ja alentaa epäonnistuneiden liitosten kustannuksia.
Kemiallisten putkistojen opetus on, että materiaalin valinta ja liitäntätekniikka ovat yhden päätöksen kaksi puolikasta. Kemiallisesti yhteensopiva hartsi on vain niin hyvä kuin sitä sitova sauma. Oikealla pistorasian sulatus- tai sähköfuusioprosessilla, asianmukaisella pinnan esikäsittelyllä ja kalibroiduilla laitteistoilla kemikaaliputkistot voivat tarjota vuosikymmeniä kestäviä ilman vuotoja.
Liittyvät tuotteet


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiangin maakunta, Kiina
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
